El coste de los moldes para fundición a presión puede variar considerablemente, ya que cada molde se diseña para un componente, aleación, máquina, volumen de producción y nivel de calidad específicos. Un componente pequeño y sencillo de zinc y una carcasa grande de aluminio con múltiples guías, control de vacío, recorte y requisitos de estanqueidad no son proyectos de utillaje comparables.
Por ello, no es posible calcular un precio fiable basándose únicamente en el peso de la pieza. Los compradores deben comprender qué incluye el presupuesto y cómo la herramienta afectará al coste de la pieza terminada durante toda la vida útil del programa.
Esta guía explica los principales factores que influyen en los costes, los componentes comunes de los presupuestos y las formas prácticas de controlar el coste de las herramientas de fundición a presión sin comprometer la fiabilidad de la producción.
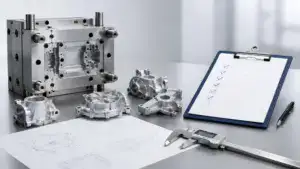
¿Qué incluye el costo de las herramientas para fundición a presión?
Un paquete completo de utillaje puede incluir más que el troquel principal. Dependiendo del componente, el presupuesto puede contener:
- DFM y simulación de fundición.
- Diseño y fabricación de la matriz principal.
- Insertos de núcleo y cavidad.
- Deslizadores, extractores de núcleos y componentes hidráulicos.
- Válvulas de vacío y componentes relacionados.
- Troquel de recorte.
- Dispositivos de mecanizado.
- Comprobación de accesorios y medidores.
- Dispositivos de prueba de fugas.
- Ensayos y muestras iniciales.
- Informes dimensionales y de materiales.
- Insertos de repuesto y componentes de desgaste.
- Embalaje y envío para exportación.
Antes de comparar precios, confirme cuáles de estos artículos están incluidos y cuáles se venden por separado.
Tamaño de la pieza y área proyectada
Los componentes de mayor tamaño generalmente requieren matrices más grandes, más acero para herramientas, máquinas más grandes y mayor fuerza de sujeción. El tamaño también influye en el tiempo de mecanizado, la manipulación, el transporte y el coste de las pruebas.
El área proyectada influye en la selección de la máquina, ya que el molde debe permanecer cerrado mientras el metal fundido llena la cavidad a presión. Una máquina más grande tiene un costo operativo más elevado, incluso cuando la pieza fundida es relativamente ligera.
Geometría y complejidad de las piezas
Las herramientas sencillas de apertura y cierre suelen ser menos costosas que las matrices que requieren acciones laterales. El costo aumenta cuando el diseño incluye:
- Socavados externos o internos.
- Costillas y bolsillos profundos.
- Superficies de separación complejas.
- Múltiples deslizamientos o extracciones de núcleo.
- Núcleos largos o frágiles.
- Acceso restringido para los canales de refrigeración.
- Características que son difíciles de expulsar.
- Inserciones fundidas.
El DFM temprano a veces puede eliminar un socavado, cambiar un cierre o reposicionar una característica para simplificar el troquel. Moldie evalúa la fabricabilidad como parte de su diseño e ingeniería de moldes .
Selección de aleación
Las aleaciones de aluminio, zinc y magnesio imponen diferentes exigencias en cuanto al diseño del troquel, la temperatura del proceso, el tipo de máquina y la vida útil del troquel.
La aleación seleccionada afecta a:
- Carga térmica en el chip.
- Riesgo de erosión y soldadura.
- Acero para matrices y tratamiento térmico necesarios.
- Diseño de puertas y rieles.
- Compensación de mermas.
- Selección de máquinas y procesos.
- Mantenimiento previsto.
Moldie proporciona fundición a presión personalizada en sistemas de aluminio, zinc y magnesio, incluidos los sistemas dedicados fundición a presión de aluminio apoyo.
Número de caries
Un troquel multicavidad tiene un costo mayor de diseño, fabricación y equilibrado, pero puede reducir el costo de la pieza terminada en altos volúmenes de producción. El número correcto de cavidades depende de:
- demanda anual.
- Tamaño de la pieza y peso de la inyección.
- Capacidad de la máquina disponible.
- Tiempo del ciclo.
- Rendimiento del corredor.
- Tasa de producción requerida.
- Riesgo de variación entre cavidades.
Los compradores deben comparar tanto la inversión en herramientas como el costo unitario previsto. El troquel de menor costo podría no ofrecer la capacidad requerida para el programa.
Acero para matrices, tratamiento térmico e insertos
El acero para matrices debe soportar cargas térmicas y mecánicas repetidas. La cotización debe identificar:
- Materiales del bloque de troquel y del inserto.
- Proveedor o estándar de acero.
- Especificación del tratamiento térmico.
- Dureza final.
- Tratamiento de superficies, cuando sea necesario.
- Estrategia de inserción reemplazable.
El acero de mayor calidad y el tratamiento térmico controlado pueden aumentar el costo inicial, pero mejoran la resistencia al agrietamiento por calor, la erosión y la deformación. Los insertos reemplazables también pueden reducir los costos de reparación futuros en zonas de alto desgaste.
Deslizadores, tiradores centrales y componentes móviles
Cada movimiento implica trabajo de diseño, mecanizado, montaje y mantenimiento. Hay que tener en cuenta los cilindros hidráulicos, los pasadores angulares, los sistemas de bloqueo, las placas de desgaste, los interruptores de límite y las conexiones.
Solicite al proveedor que explique por qué es necesario cada deslizamiento o extracción del núcleo. En algunos casos, un ajuste en el diseño del producto o una operación de mecanizado secundaria pueden resultar más económicos que una operación de troquelado compleja.
Diseño de compuertas, conductos, rebosaderos y ventilación
El sistema de suministro de metal influye considerablemente en la calidad y el rendimiento de la fundición. Su diseño debe equilibrar el llenado, la solidificación, la evacuación del aire, el recorte y el consumo de material.
Puede ser necesario realizar trabajos de ingeniería adicionales para:
- Paredes delgadas o longitudes de flujo largas.
- Superficies cosméticas críticas.
- Componentes herméticos.
- Zonas mecanizadas después de la fundición.
- Propiedades estructurales.
- Fundición a presión asistida por vacío.
La simulación y una estrategia de control de fases bien desarrollada añaden valor de ingeniería antes de la fabricación de las herramientas, lo que ayuda a reducir las costosas modificaciones por ensayo y error.
Refrigeración y control térmico
Los canales de refrigeración, los deflectores, los burbujeadores y el control térmico localizado afectan el tiempo de ciclo y el equilibrio de la temperatura del chip. Un diseño de refrigeración más sofisticado puede tener un mayor costo de fabricación, pero ofrece las siguientes ventajas:
- Ciclos más cortos.
- Dimensiones más estables.
- Mayor vida útil del chip.
- Soldadura reducida o sobrecalentamiento localizado.
- Calidad de fundición más uniforme.
Por lo tanto, el precio de las herramientas debe evaluarse junto con el tiempo de ciclo previsto y la estabilidad del proceso.
Herramientas de recorte y desmoldeo
La mayoría de los componentes fundidos a presión requieren la eliminación de bebederos, compuertas, rebosaderos y rebabas. Según la geometría y el volumen, esto puede hacerse manualmente, con matrices de recorte específicas o mediante equipos automatizados.
Un troquel de recorte puede ser un elemento de utillaje independiente de gran importancia. Verifique si el presupuesto incluye:
- Diseño y fabricación de troqueles de recorte.
- Requisitos de prensa.
- Ubicación y soporte de piezas.
- Operaciones de perforación.
- Separación de desechos.
- Mantenimiento y componentes de repuesto.
Tolerancias y requisitos de mecanizado
Las tolerancias estrictas pueden aumentar tanto el costo del troquel como el costo de los accesorios posteriores. El proveedor puede necesitar mayor precisión en:
- Mecanizado y ajuste de insertos.
- Alineación de diapositivas.
- Control de la deflexión de la matriz.
- Seguimiento de procesos.
- Dispositivos de mecanizado.
- Calibradores e inspección.
Analice qué dimensiones requieren tolerancias estrictas y cuáles deben fabricarse mediante mecanizado CNC. Marque claramente en el plano las tolerancias de mecanizado y la transferencia de referencia.
Requisitos de superficie y estéticos
Los componentes de alta calidad estética pueden requerir pulido adicional, control de textura, colocación precisa de los puntos de inyección y manipulación más restrictiva. Si la pieza se va a galvanizar, anodizar, pintar o recubrir con pintura en polvo, la calidad de la fundición subyacente y la preparación de la superficie también pueden requerir un control más estricto.
Incluya en la solicitud de cotización (RFQ) los estándares de apariencia y las especificaciones de acabado para que estos requisitos se aborden durante el diseño del chip, y no después de la primera prueba.
Validación y documentación de calidad
Los presupuestos de utillaje pueden variar porque uno incluye un paquete de validación completo y otro solo incluye piezas de muestra. Los entregables requeridos pueden incluir:
- Informe DFM.
- Simulación de llenado y solidificación.
- Revisión del diseño del troquel.
- Inspección dimensional completa.
- Certificados de materiales.
- Inspección mediante rayos X o tomografía computarizada.
- Prueba de fugas.
- Ensayos de propiedades mecánicas.
- Estudios de capacidad.
- Documentación PPAP.
Aclarar el número de ensayos y muestras incluidas, así como la responsabilidad de las correcciones y los cambios solicitados por el cliente.
Vida útil prevista del troquel y mantenimiento
Un chip debe diseñarse para la cantidad de uso previsto y las condiciones de funcionamiento. Solicite al proveedor que indique lo siguiente:
- Vida útil esperada del chip.
- Condiciones de garantía.
- Recomendaciones de mantenimiento preventivo.
- Componentes consumibles o excluidos.
- Estrategia de inserción de repuesto.
- Acuerdos de reparación y soporte.
Un chip de menor costo puede ser apropiado para un programa limitado. Sin embargo, para un componente de larga duración, el costo del tiempo de inactividad y las reparaciones importantes puede superar el ahorro inicial.
¿Necesita un presupuesto para el utillaje de una pieza fundida a presión? Envíe a Moldie su modelo 3D, plano, aleación, volumen anual y requisitos de la pieza terminada. Evaluaremos el alcance del troquel, las herramientas de recorte, el mecanizado, el acabado y la inspección, y prepararemos un presupuesto a medida para su proyecto. Contacta con Moldie.
Cómo comparar presupuestos de moldes para fundición a presión
Cree una tabla de comparación normalizada que abarque:
| Parámetro | Proveedor A | Proveedor B | Proveedor C |
|---|---|---|---|
| Revisión de dibujo y aleación | |||
| Las caries | |||
| Acero para matrices y dureza | |||
| Deslizamientos y ejercicios de tracción del tronco | |||
| Sistema de vacío | |||
| Vida útil esperada de la matriz | |||
| Troquel de recorte | |||
| Accesorios y medidores | |||
| Ensayos y muestras | |||
| Documentación de calidad | |||
| El plazo de ejecución | |||
| Garantía | |||
| Entregas |
No compare los precios totales hasta que el alcance del proyecto esté definido.
Cómo reducir de forma responsable el coste de los moldes de fundición a presión
La reducción de costes debe eliminar la complejidad innecesaria, protegiendo al mismo tiempo la calidad y la capacidad. Entre los enfoques eficaces se incluyen:
- Completa el DFM antes de congelar el diseño. Eliminar las socavaduras o simplificar las superficies de separación antes del mecanizado resulta menos costoso que modificar el acero posteriormente.
- Defina tolerancias realistas. Aplique tolerancias estrictas únicamente a las características funcionales.
- Seleccione el número de caries de la economía de por vida. Evite tanto la capacidad insuficiente como la complejidad innecesaria de las herramientas.
- Utilice los insertos reemplazables estratégicamente. Los insertos locales pueden simplificar la reparación y adaptarse a componentes sometidos a un gran desgaste.
- Alinear la vida útil del chip con la demanda a lo largo del tiempo. No sobredimensione una herramienta de volumen limitado ni subdimensione un programa extenso.
- Revisión combinada de fundición y acabado. Los requisitos de mecanizado, recubrimiento y ensamblaje deben influir en el diseño de la fundición y del molde.
- Congele las interfaces antes de cortar el acero. Los cambios tardíos en las superficies de sellado, los conectores o los elementos de montaje resultan costosos.
Considere el costo total de la pieza terminada.
El troquel de mejor relación calidad-precio es aquel que produce piezas aceptables a la velocidad y al coste total requeridos. Evaluar:
- Inversión en herramientas y dispositivos.
- Tiempo de ciclo y número de cavidades.
- Rendimiento de la aleación y material de retorno.
- Tasa de desecho.
- Reducción de mano de obra.
- Tiempo de mecanizado.
- Finalización y pruebas.
- Mantenimiento preventivo.
- Riesgo de tiempo de inactividad y reparaciones.
- Embalaje y logística.
Un troquel más caro, con control térmico estable, recorte eficiente y mecanizado reducido, puede ofrecer un menor coste total a lo largo de su vida útil.
Solicite un presupuesto para un molde de fundición a presión.
El costo de un molde para fundición a presión se entiende mejor como una inversión en capacidad, calidad y rentabilidad de la producción a lo largo de su vida útil. Un presupuesto transparente debe mostrar la solución técnica, las herramientas incluidas, el alcance de la validación y los supuestos que justifican el precio de la pieza terminada.
Moldie proporciona Diseño y fabricación de moldes para fundición a presión junto con fundición, mecanizado, tratamiento de superficies y soporte de montaje. Cargue sus planos y requisitos a través de la Página de contacto de Moldie para recibir una revisión y un presupuesto específicos para el proyecto.