Die Gussprüfung ist, wie der Name schon sagt, der Prozess der Ermittlung von Oberflächen-, inneren und Maßfehlern, damit die Gussteile wie geplant sicher funktionieren.
In diesem Artikel konzentrieren wir uns auf die Prüfung von Druckgussteilen und zeigen einen klaren Weg von den Grundlagen der Kernprüfung bis hin zu speziellen Anwendungsfällen und häufig gestellten Fragen auf.
Drei grundlegende Schritte der Metallgussprüfung
Die Gussinspektion schützt die Unversehrtheit der Gussteile und unterstützt die Qualitätssicherung in der gesamten Produktion und beugt Ausfällen durch verschiedene Defekte vor.
[Eine vollständige Aufschlüsselung der Fehlertypen und ihrer Ursachen finden Sie in unserer Leitfaden zu Gussfehlern.]
Die Inspektionsaufgaben finden an mehreren Stellen im Prozess statt und lassen sich in drei Phasen unterteilen, wobei jede Phase auf unterschiedliche Risiken abzielt und Probleme aufdeckt, bevor sie sich weiter verbreiten oder an Kunden ausgeliefert werden.
- Wareneingangskontrolle: Legierungszusammensetzung und Ladungsqualität prüfen.
- Prozessbegleitende Inspektion: Formen, Kerne und Gießbedingungen überwachen.
- Nachkontrolle nach dem Gießen: Prüfen Sie Abmessungen, Oberflächen und innere Qualität.
Im folgenden Kapitel werden wir diese Prüf- und Testmethoden für Druckgussteile anhand ihrer Merkmale detailliert beschreiben und Ihnen ein Beispiel für die Prüfung eines Druckgussteils geben.
Zerstörungsfreie Prüfverfahren (ZfP) beim Druckguss
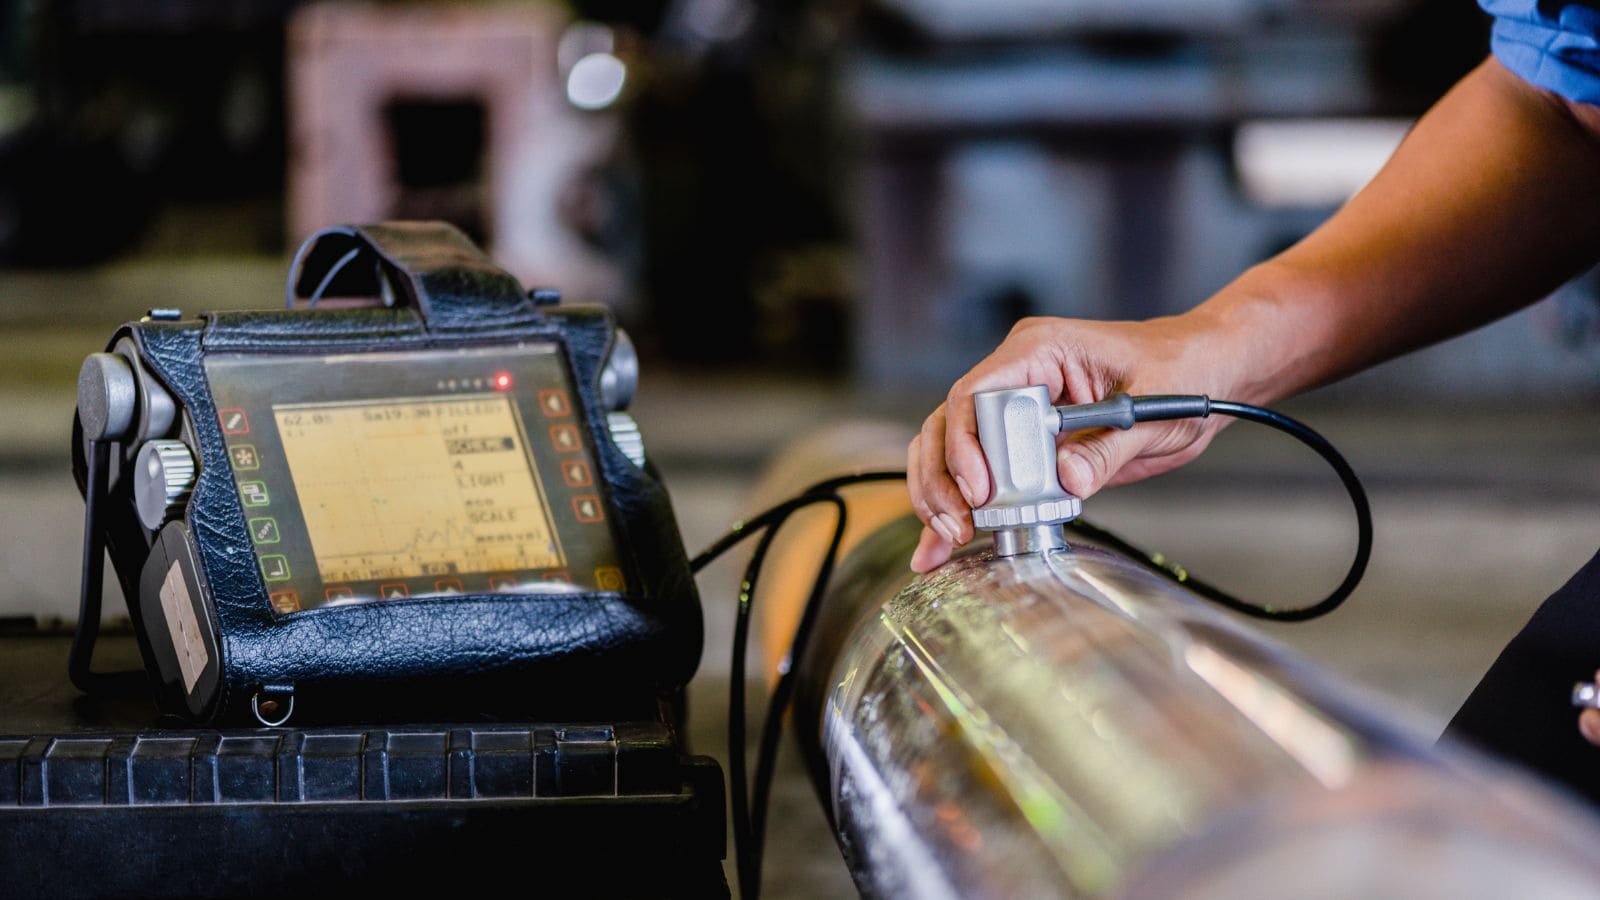
Zerstörungsfreie Prüfung oder NDTDie Gussqualität wird geprüft, ohne das Teil zu schneiden oder zu beschädigen. Prüfer nutzen diese Methoden, um Risse, Porosität und Einschlüsse zu erkennen, die die Leistung beeinträchtigen können.
Hersteller kombinieren häufig mehrere zerstörungsfreie Prüfverfahren (ZfP), da jedes Verfahren unterschiedliche Fehlertypen erkennt. Einige Verfahren eignen sich am besten für Oberflächen, während andere die Prüfung von Oberflächen unterstützen. volumetrische Inspektion der internen Merkmale.
Gängige zerstörungsfreie Prüfverfahren für Gussteile umfassen die Sichtprüfung. Ultraschallprüfung (UT) und Röntgenprüfung (RT)Die Wahl hängt von der Gussgröße, dem Material und den Qualitätsanforderungen ab.
Visuelle Inspektionstechniken
Die Sichtprüfung ist der erste Schritt bei den meisten Gussprüfungen. Die Prüfer suchen nach sichtbaren Fehlern durch direkte Betrachtung, Vergrößerung oder einfache Hilfsmittel wie Spiegel und Endoskope.
Die Sichtprüfung eignet sich am besten zur Erkennung oberflächlicher Defekte, kann aber innere Risse oder unterirdische Lunker nicht aufdecken. Trotz dieser Einschränkung ist sie weiterhin wertvoll, da sie schnell, kostengünstig und einfach durchzuführen ist.
Röntgenuntersuchung und digitale Radiographie
Durchstrahlungsprüfung (RT) Bei der Röntgenprüfung wird das Innere eines Gussteils untersucht. Die traditionelle Radiografie erzeugt Röntgenfilme, während digitale Radiographie erzeugt elektronische Bilder.
RT zeichnet sich durch klare Ansichten der inneren Struktur aus und unterstützt zuverlässige volumetrische Inspektionen. Zu den erweiterten Optionen gehören: CT-Untersuchung, wodurch ein 3D-Bild des Gussteils erstellt wird. Einige Systeme kombinieren zudem Radiografie mit Röntgenfluoreszenz zur Materialprüfung.
Ultraschalluntersuchung
Ultraschallprüfung (UT) Die Ultraschallprüfung nutzt hochfrequenten Ultraschall zur Erkennung innerer Defekte. Der Prüfer sendet Schallwellen in das Gussteil und misst die reflektierten Signale. Das Verfahren eignet sich besonders für dicke Wandstärken und dichte Metalle, bei denen die Röntgenprüfung eingeschränkt sein kann. Daher wird die Ultraschallprüfung in vielen Gießereien für kritische, tragende Gussteile eingesetzt.
Allerdings erfordert diese Methode geschulte Techniker und eine korrekte Kalibrierung der Prüfgeräte, und UT erkennt Oberflächenfehler oft nicht gut, was die Bedeutung eines kombinierten Ansatzes nochmals unterstreicht.
Dimensions- und Geometrieprüfung
Die Maß- und Geometrieprüfung dient der Überprüfung, ob ein Gussteil den geforderten Abmessungen, Formen und Toleranzen entspricht. Dabei werden Merkmale gemessen, die Passung, Funktion und nachfolgende Bearbeitungsschritte beeinflussen.
Methoden der Maßprüfung
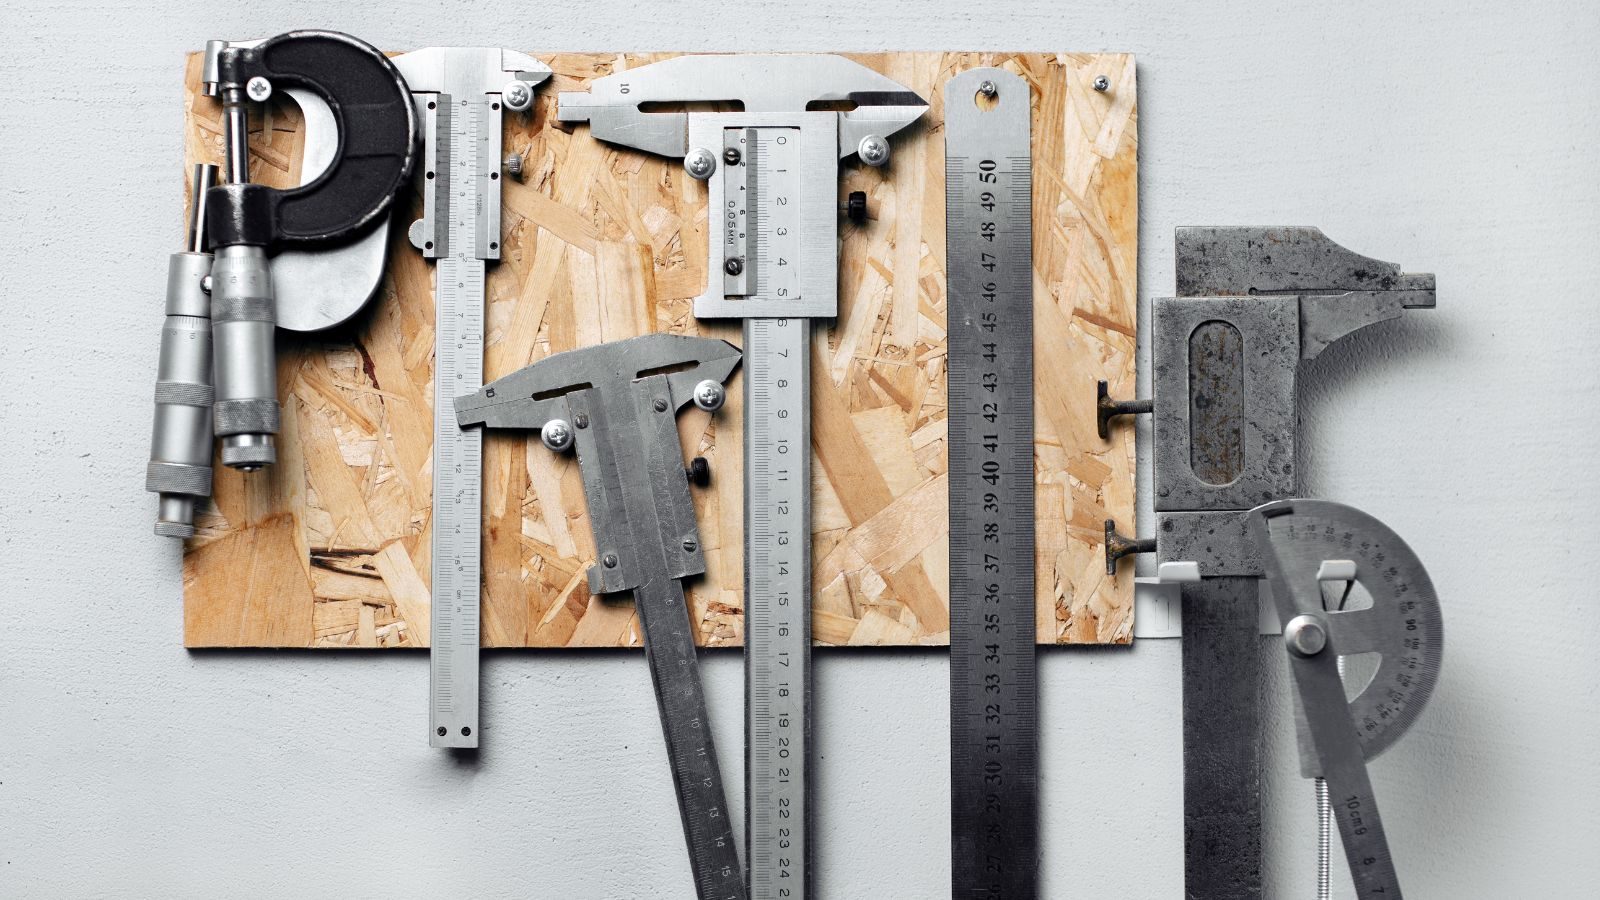
Bei der Maßprüfung werden wichtige Merkmale wie Länge, Dicke, Lochgröße und Winkel gemessen. Die Prüfer vergleichen die Ergebnisse mit den Zeichnungsgrenzen und Toleranzwerten.
Zu den gängigen Inspektionsgeräten gehören: Greifzirkel, Mikrometer, Höhenmesser und Gut/Schlecht-MessgeräteDiese Werkzeuge eignen sich gut für einfache Funktionen und schnelle Kontrollen in der Werkstatt.
Bei komplexen Gussteilen verwenden Prüfer Vorrichtungen und Messplatten, um die Teileposition zu kontrollieren. Eine korrekte Einrichtung ist wichtig, da eine fehlerhafte Ausrichtung zu falschen Messergebnissen führen kann. Saubere Oberflächen und eine stabile Temperatur verbessern ebenfalls die Messzuverlässigkeit.
Typische Prüfungen umfassen:
- Gesamtlänge und -breite
- Lochdurchmesser und Position
- Wandstärke und Ebenheit
- Parallelität und Rechtwinkligkeit
Anwendungen von Koordinatenmessgeräten (KMM)
Eine Koordinatenmessmaschine, oder CMM, misst die Gussgeometrie in drei Dimensionen. Es verwendet einen Tastkopf, um punktuelle Daten von der Teileoberfläche zu erfassen.
CMM-Systeme prüfen komplexe Formen, die mit manuellen Werkzeugen nicht gut gemessen werden können. Sie überprüfen wahre Position, profile, Ebenheitund anderen geometrischen Toleranzen. Diese Fähigkeit unterstützt Teile mit engen Passungs- oder Kopplungsanforderungen.
Viele Koordinatenmessgeräte importieren CAD-Modelle, um die Ist-Ergebnisse mit der Sollgeometrie zu vergleichen. Das System gibt die Abweichungswerte anschließend in übersichtlicher numerischer Form aus. Dieser Prozess hilft, Musterverschiebungen, Werkzeugverschleiß und Probleme mit der Bearbeitungszugabe zu erkennen.
Die CMM-Prüfung funktioniert am besten in kontrollierten Umgebungen. Eine stabile Temperatur und eine geeignete Vorrichtung reduzieren die Messabweichung und verbessern die Wiederholgenauigkeit.
Dimensionsanalyse und Genauigkeit
Die Dimensionsanalyse wertet Inspektionsdaten aus, um zu bestätigen, dass das Gussteil den Konstruktionsvorgaben entspricht. Sie betrachtet nicht nur Einzelmessungen, sondern prüft auch Trends über mehrere Merkmale oder Bauteile hinweg.
Die Genauigkeit hängt von mehreren Faktoren ab:
- Werkzeugkalibrierung und Auflösung
- Bedienertechnik und einrichten
- Zustand der Gussoberfläche
- Umweltkontrolleinsbesondere Temperatur
Die Prüfer dokumentieren die Ergebnisse mithilfe von Inspektionsberichten oder digitalen Systemen. Diese Aufzeichnungen dienen der Rückverfolgbarkeit und Prozesskontrolle.
Wenn sich die Ergebnisse den Toleranzgrenzen nähern, hilft die Dimensionsanalyse zu entscheiden, ob das Gussteil noch verwendbar ist oder nachbearbeitet werden muss. Dieser Schritt schützt die nachfolgende Bearbeitung und Endmontage vor kostspieligen Fehlern.
Materialprüfung und Leistungsprüfung
Während Dimensions- und zerstörungsfreie Prüfverfahren die Geometrie und strukturelle Integrität eines Bauteils bestätigen, geben sie keinen Aufschluss über die Materialqualität selbst. Um diese Lücke zu schließen, greifen Prüfer auf andere Prüfmethoden zurück, die die chemische Zusammensetzung und die mechanischen Eigenschaften des Metalls analysieren.
Untersuchung der chemischen Zusammensetzung
Die chemische Zusammensetzungsanalyse prüft, ob ein Gussteil übereinstimmt LegierungsspezifikationenLabore messen wichtige Elemente wie Kohlenstoff, Silizium, Chrom oder Nickel mithilfe von Verfahren wie Spektroskopie oder Röntgenfluoreszenzanalyse. Diese Tests decken Fehler auf, die bei einer visuellen Inspektion nicht erkennbar sind.
Geringfügige Veränderungen in der chemischen Zusammensetzung können die Festigkeit verringern, die Verschleißfestigkeit reduzieren oder zu Rissen führen. Daher vergleichen Prüfer die Ergebnisse mit festgelegten Grenzwerten und nicht nur mit Zielwerten. Viele Betriebe untersuchen Proben aus jeder Schmelze, um Abweichungen zu minimieren.
Die chemische Analyse bestätigt, dass die Legierung den Spezifikationen entspricht. Abweichungen von diesen Spezifikationen lassen sich anschließend mit bekannten, bei der Inspektion identifizierten Defektmechanismen korrelieren. Diese Prüfungen beschädigen das Bauteil nicht und gewährleisten eine durchgängige Prozesskontrolle.
Härte- und Schlagprüfung
Härteprüfungen dienen der Überprüfung des Widerstands gegen Oberflächeneindrücke und Verschleiß. Gängige Methoden umfassen die Brinell-Härteprüfung und Rockwell-Härte Prüfung. Die Brinellhärteprüfung eignet sich gut für raue oder grobkörnige Gussteile, während die Rockwellhärteprüfung für schnellere Werksprüfungen geeignet ist.
Die Härtewerte hängen eng mit der Legierungszusammensetzung und der Wärmebehandlung zusammen. Viele Härteprüfungen verursachen nur minimale Schäden, zählen aber dennoch zur Prüfung der mechanischen Eigenschaften. Die Schlagprüfung geht noch einen Schritt weiter, indem sie auf eine gekerbte Probe schlägt, um die beim Bruch absorbierte Energie zu messen.
Schlagprüfungen zeigen, wie sich ein Gussteil unter plötzlichen Belastungen verhält. Diese Daten sind wichtig für Bauteile, die Stößen, Vibrationen oder niedrigen Temperaturen ausgesetzt sind.
Betriebslast- und Druckprüfung
Bei Lasttests werden reale oder simulierte Lasten angewendet, um die Leistungsfähigkeit im Einsatz zu bestätigen. Lastprüfung Es kann sich um statisches Gewicht, zyklische Kräfte oder kombinierte Belastungen handeln. Mit dieser Methode werden Steifigkeit, Verformung und Bruchstellen unter kontrollierten Bedingungen überprüft.
Druckprüfungen sind gängige Praxis bei Gussteilen, die Flüssigkeiten oder Gase enthalten. Das Bauteil wird abgedichtet und unter Druck gesetzt, um Leckagen oder Risse zu erkennen.
Die Belastungsprüfung im Betrieb unterstützt die endgültige Freigabe sicherheitskritischer Bauteile. Sie trägt dazu bei, zu bestätigen, dass das Gussteil unter realen Betriebsbedingungen die vorgesehene Funktion erfüllt.
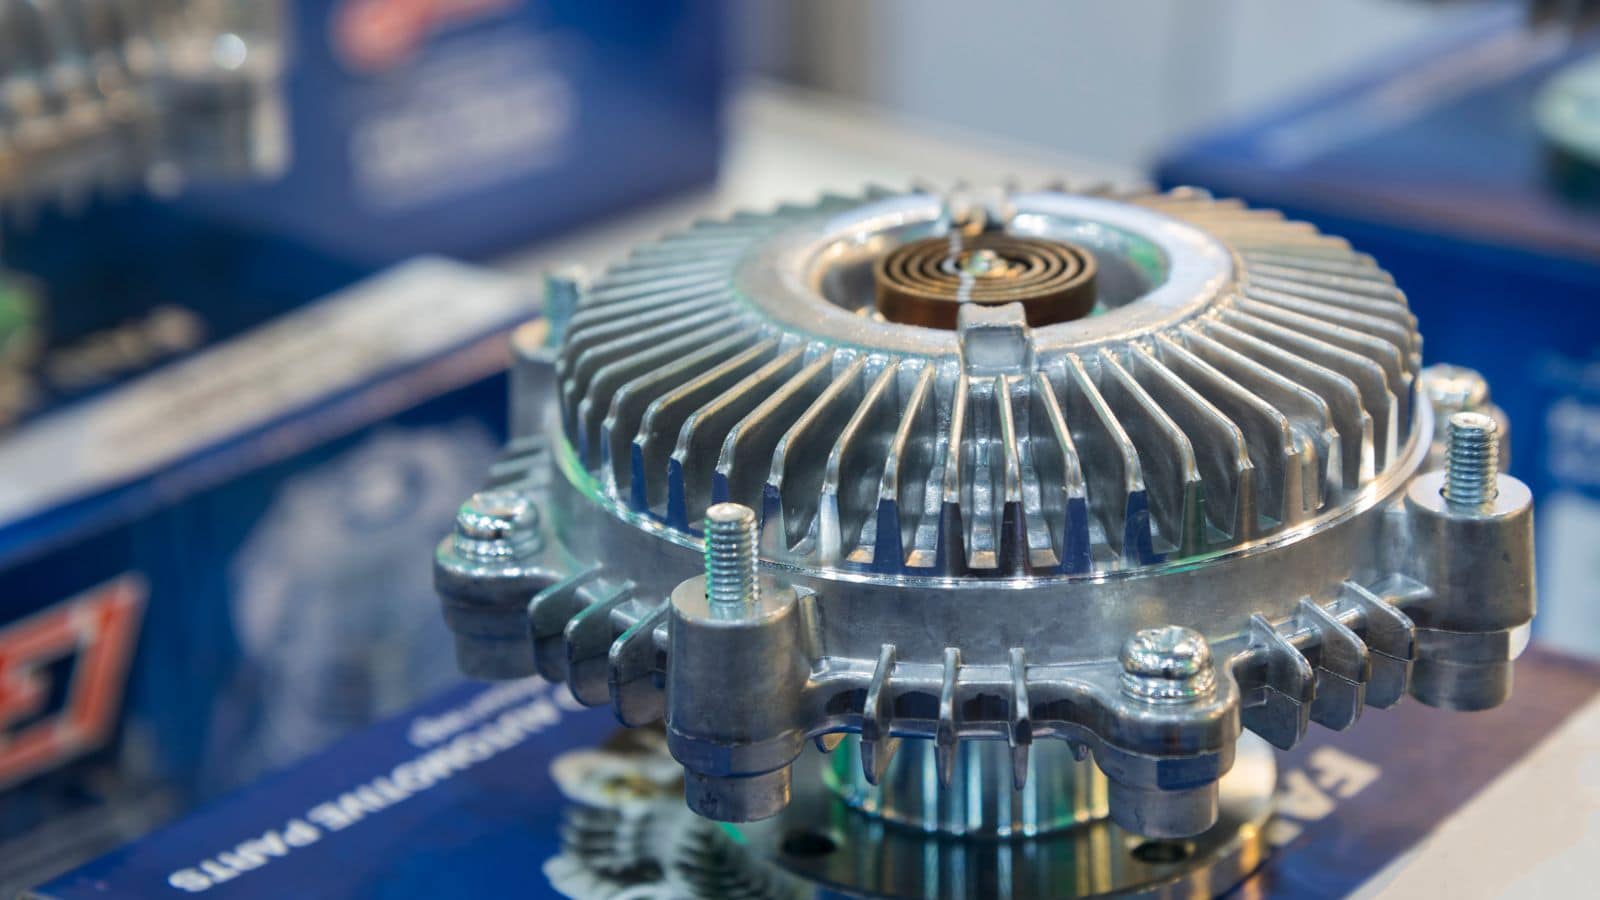
Ein Beispiel für die Inspektion von Druckgussteilen
Häufig gestellte Fragen
Wie entscheiden Hersteller, welches zerstörungsfreie Prüfverfahren für meine Teile das richtige ist?
Die Wahl des Prüfverfahrens hängt vom Material, der Kritikalität des Bauteils und den zu erwartenden Defekten ab. Beispielsweise erfordern sicherheitskritische Komponenten wie Achsschenkel häufig eine Ultraschall- oder Röntgenprüfung, um die innere Unversehrtheit zu gewährleisten.
Bei in großen Stückzahlen gefertigten, nicht tragenden Bauteilen reichen in der Regel Sichtprüfung und Maßkontrollen aus. Die Entscheidung basiert auf einer Risikobewertung hinsichtlich möglicher Fehlerquellen und -ursachen.
Worin unterscheidet sich die Prüfung eines Prototyp-Druckgussteils von der Prüfung eines Serienteils?
Die Prototypenprüfung konzentriert sich auf Validierung und Prozessentwicklung und ist daher in der Regel aufwändiger. Sie umfasst häufig Computertomographie und detaillierte Dimensionsanalyse. Die Produktionsprüfung hingegen zielt auf Effizienz und Geschwindigkeit ab und nutzt Techniken wie Gut/Ausschuss-Lehren und Stichprobenpläne, um schnell zu überprüfen, ob der nun stabile Prozess weiterhin einwandfreie Teile produziert.